

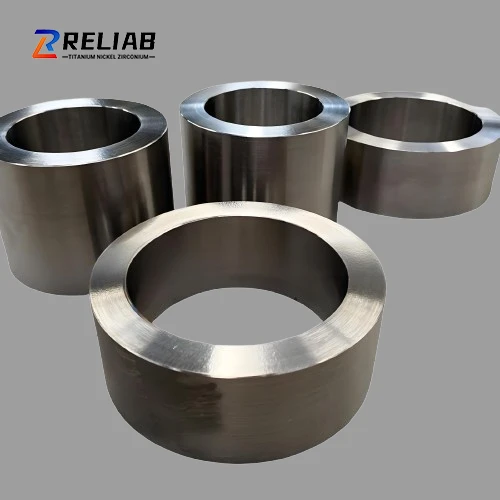
Þökk sé kjarnakostum þeirra-þar á meðal léttri þyngd, miklum styrk, framúrskarandi tæringarþoli, stöðugum afköstum við lágt-hitastig og góðri lífsamhæfni-títan málmblöndureru mikið notaðar á mikilvægum sviðum eins og geimferðum, háum-búnaði, lækningatækjum og efnaþrýstihylkjum. Smíða, sem mikilvægasta og mikilvægasta heita-vinnsluferlið við mótun títan málmblöndur, ákvarðar beint kornabyggingu, vélræna eiginleika, víddarnákvæmni og samkvæmni fullunnar vöru. Meðal þessara þátta er hitastig mótunar aðal breytu sem hefur áhrif á myndunargæði; Hitastig sem er of hátt, of lágt eða utan tilgreindra marka getur allt leitt til rýrnaðra efniseiginleika og aukinnar myndgalla. Þessi grein útskýrir kerfisbundið meginreglur um val á títan ál smíðahitastigi, flokkunarviðmið og lykilatriði fyrir vinnslustjórnun.
I. Mikilvæg áhrif smíðahita á eiginleika títanblendis
Há-örbygging títan málmblöndur er afar óstöðug og mjög viðkvæm fyrir hitabreytingum; Nákvæm stjórn á hitastigi smíða ákvarðar beint endanlega gæði vörunnar. Ef hitastigið er of hátt: kornvöxtur hraðar og örbyggingin grófst, sem leiðir til verulegrar lækkunar á seiglu og þreytueiginleikum efnisins. Þetta eykur líkurnar á ofhitnun og ofbrennslugöllum, sem veldur því að heildar vélrænni eiginleikar smíðannar fara ekki fram úr forskriftunum. Ef hitastigið er of lágt: mýkt efnisins versnar, viðnám gegn aflögun eykst verulega og vinnuherðing verður áberandi. Þetta gerir smíðaferlið mjög viðkvæmt fyrir því að mynda galla eins og sprungur, brjóta saman og ófullnægjandi fyllingu, en eykur einnig álag búnaðar og framleiðslukostnað. Þess vegna getur títan álfelgur ekki reitt sig á eitt fast hitastig; Þess í stað verður hitastig að vera nákvæmlega stjórnað á sérstökum svæðum byggt á fasabreytingarpunktum málmblöndunnar, efnisgerð og kröfum um frammistöðu vöru til að ná sem bestum árangri í bæði myndunar gæðum og vélrænni eiginleikum.
II. Fasabreytingarhitastig títanblöndur: Kjarni undirstaða smíðaferlisins
Kjarnarökfræði smíða úr títanblendi byggir á -fasaskiptahitastigi sem skiptingarviðmiðun. Fasaskiptahitastigið er mikilvæga hitastigið þar sem örbygging títan málmblöndur fer í grundvallarbreytingu: undir þessu hitastigi samanstendur örbyggingin af tveimur áföngum; fyrir ofan það samanstendur það af einum háum-hitafasa. Það fer eftir hitastigssviði smíða, aðgreindar tvær smíðaaðferðir: 1. Tveggja-sviðssmíði (fyrir neðan fasabreytingarpunktinn): Þetta gefur fína, jafnása örbyggingu, sem leiðir til góðrar mýktar, jafnvægisstyrks og mikils víddarstöðugleika í smíðaða hlutanum. Það er hentugur fyrir yfirgnæfandi meirihluta borgaralegra og hefðbundinna byggingarhluta í geimferðum. 2. Einfasa svæðismótun (fyrir ofan fasabreytingarpunkt): Þetta gefur af sér grófa, körfu-líka örbyggingu, sem einkennist af mikilli brotseigu og sterkri viðnám gegn sprunguútbreiðslu. Það er fyrst og fremst notað fyrir mikinn-styrk, mikla-seigju og mikla-áreiðanleika hernaðarálags-íhluta.
III. Staðlað smíðahitasvið fyrir mismunandi gerðir af títanblendi
Títan málmblöndur mismunandi kerfa eru verulega mismunandi í samsetningu og hafa mismunandi fasabreytingarsvið; því eru samsvarandi hitastig smíðaferlisins stranglega aðgreind. Eftirfarandi eru-staðlaðar, vel-staðlaðar breytur í iðnaði:
1. Hentugt smíðahitastig fyrir hreint títan og einfasa títan málmblöndur: 700 gráður til 750 gráður. Hreint títan inniheldur fá óhreinindi, hefur lágt fasabreytingarsvið og sýnir góða mýkt, sem leiðir til almennt lægra smíðahitastigs. Smíða við lágt-hitastig kemur á áhrifaríkan hátt í veg fyrir að korn grófist og tryggir að fullunnar plötur, stangir og rör hafi fína yfirborðsáferð og einsleita eiginleika. Þessi aðferð hentar fyrir-tæringarþolna íhluti í efna-, læknis- og borgaralegum geirum.
2. Ákjósanlegt hitastigssvið smíða fyrir tveggja-fasa títan málmblöndur (almennt efni fyrir geimfar): 900 gráður –950 gráður. Tveggja-títan málmblöndur eru mest notuðu títan málmblöndur, sem bjóða upp á jafnvægi styrks og sveigjanleika. Smíði innan þessa hitastigssviðs tryggir nægjanlega sveigjanleika og jafna aflögun, brýtur niður grófa sem -steypta örbyggingu til að mynda einsleita, fína tvífasa-örbyggingu. Þetta tryggir ákjósanlegt jafnvægi á styrkleika, seigleika og þreytu í smíðajárnunum, sem gerir þær hentugar til fjöldaframleiðslu á burðarhlutum í flugi og nákvæmni smíða.
3. Há-styrktar -títan málmblöndur: Ákjósanlegt hitastigssvið smíða: 800 gráður til 1050 gráður . -títan málmblöndur af gerðinni hafa hátt innihald efnablöndur, breitt fasabreytingarsvið og framúrskarandi hár-hitaþol, sem býður upp á breiðasta smíðahitasviðið. Hægt er að stilla smíðahitastigið á sveigjanlegan hátt út frá kröfum vörunnar: lægra hitastigið tryggir nákvæmni og sveigjanleika, en hærra hitastigið eykur hörku örbyggingar. Þessar málmblöndur eru fyrst og fremst notaðar í hágæða hernaðarforritum og-sterkum burðarhlutum-.
IV. Meginreglur um fínstillingu hitastigs í raunframleiðslu
Byggt á stöðluðu hitastigi verður framleiðslan einnig að fela í sér kraftmikla-fínstillingu í samræmi við rekstrarskilyrði:
1. Fyrir stærri plötur, auka upphafshitastigið á viðeigandi hátt til að tryggja jafnt kjarnahitastig og forðast innri álag sem stafar af ósamræmi aflögunar á milli innra og ytra.
2. Endanlegt smíðahitastig má ekki vera of lágt; Halda þarf nægilegri mýkt til að koma í veg fyrir sprungur síðar af völdum vinnuherðingar.
3. Fyrir fjöl-smíði, fínstilltu-hitastigið skref fyrir skref: stilltu gróft smíðahitastigið aðeins hærra og smíðahitastigið örlítið lægra til að koma jafnvægi á mótun og fágun örbyggingar.
4. Stilltu hitastigsbreytur ítarlega út frá þrýstingi búnaðar, forhitunarstöðu deyja og umfangi aflögunar til að forðast að beita einni hitastillingu við öll rekstrarskilyrði.
V. Niðurstaða
Smíðahitastig fyrir títan málmblöndur er almennt haldið á bilinu 700 gráður til 1050 gráður, með ströngum hitabeltum fyrir mismunandi efni: lág-nákvæmni smíði fyrir hreint títan, miðlungs-hitamyndun fyrir tveggja-fasa títan og víð{-6} hitastýringu fyrir{{ttan{5}}6}. Nákvæm stjórnun á hitastigi smíðannar tryggir ekki aðeins slétta mótun smíða og dregur úr rusli og göllum heldur gerir það einnig kleift að fínstilla- kornbygginguna og ná ákjósanlegu jafnvægi milli styrkleika, sveigjanleika og seiglu. Stöðluð og nákvæm stjórnun á smíðahitastigi er kjarnaábyrgðin fyrir fjöldaframleiðslu á hágæða títan álfelgur með miklum afköstum, mikilli samkvæmni og miklum stöðugleika.
 T-póstur:garychen3215@hotmail.com
 Heimilisfang: No.35, Baoti Rd, Baoji borg, Shaanxi héraði, Kína
 Tengiliður: Herra Gary Chen
 Sími: +86-917-8883215
 Farsími/WhatsApp: +86 13092900605


